
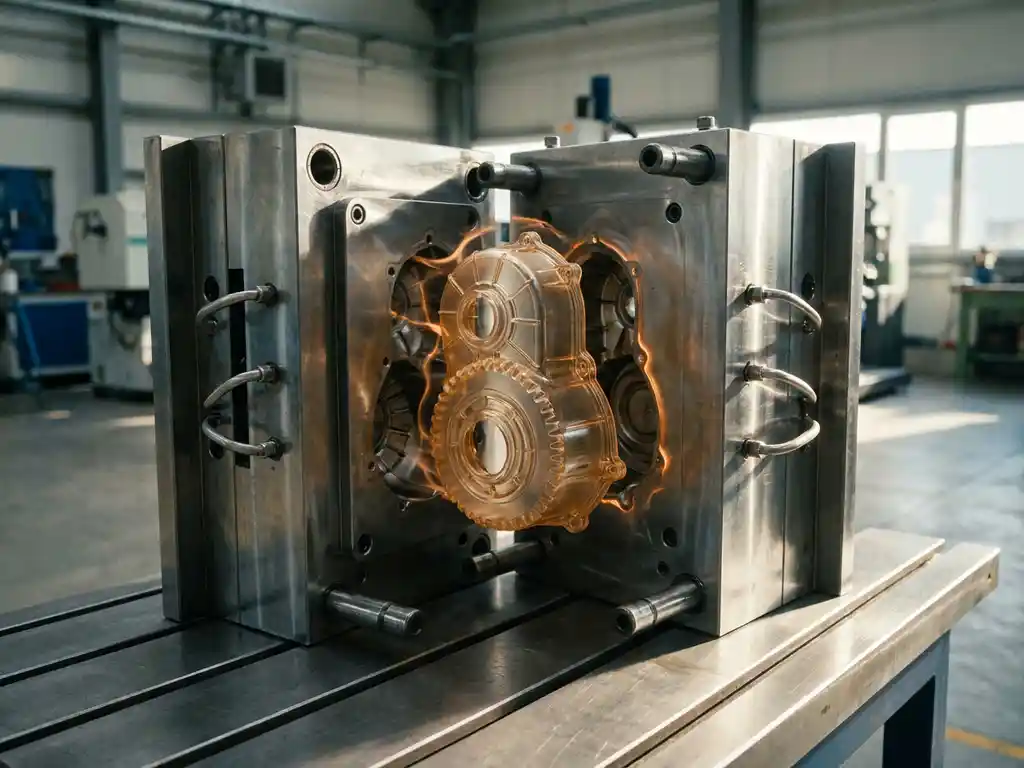
Kunststoffspritzguss ist ein Fertigungsverfahren, bei dem flüssiger Kunststoff unter hohem Druck in eine Werkzeugform eingespritzt wird, dort aushärtet und als fertiges Bauteil entnommen wird. Das Verfahren eignet sich für nahezu alle Thermoplaste und viele Duroplaste und erlaubt die wirtschaftliche Herstellung von Bauteilen mit komplexer Geometrie, engen Toleranzen und hoher Wiederholgenauigkeit. Die folgenden Abschnitte beleuchten die einzelnen Prozessschritte, Materialoptionen, Kostenfaktoren und die besonderen Anforderungen regulierter Branchen wie der Medizintechnik.
Wie funktioniert der Spritzguss-Prozess Schritt für Schritt?
Beim Spritzgießen wird Kunststoffgranulat in einem beheizten Zylinder aufgeschmolzen, durch eine Schnecke verdichtet und dann mit hohem Druck in ein geschlossenes Werkzeug eingespritzt. Nach dem Erstarren öffnet sich das Werkzeug, und das fertige Teil wird ausgeworfen. Der gesamte Zyklus dauert je nach Bauteilgröße und Material typischerweise wenige Sekunden bis mehrere Minuten.
Der Prozess lässt sich in vier aufeinanderfolgende Phasen gliedern:
- Plastifizieren: Die rotierende Schnecke zieht Granulat ein, schmilzt es durch Reibungswärme und Heizbänder auf und fördert die Schmelze vor die Schneckenspitze.
- Einspritzen: Die Schnecke fährt axial vor und presst die Schmelze mit definiertem Druck und definierter Geschwindigkeit in den Formhohlraum.
- Nachdrücken und Abkühlen: Ein reduzierter Nachdruck gleicht die Schwindung des Materials beim Abkühlen aus. Gleichzeitig kühlt das Werkzeugkühlsystem das Bauteil auf Entformungstemperatur.
- Entformen: Das Werkzeug öffnet sich, Auswerfer stoßen das Teil heraus, und der nächste Zyklus beginnt.
Die Spritzgussmaschine selbst besteht aus der Schließeinheit, die das Werkzeug unter Kraft zusammenhält, und der Einspritzeinheit mit Zylinder und Schnecke. Die Schließkraft wird in Kilonewton (kN) angegeben und richtet sich nach der projizierten Fläche des Bauteils sowie dem Einspritzdruck. Für sehr kleine Teile mit Schussgewichten unter einem Gramm werden andere Maschinenparameter benötigt als für großflächige Gehäuseteile mit Schussgewichten im Kilogrammbereich.
Welche Kunststoffe lassen sich im Spritzguss verarbeiten?
Im Spritzguss lassen sich grundsätzlich Thermoplaste, Duroplaste und Elastomere verarbeiten, wobei Thermoplaste den weitaus größten Anteil ausmachen. Thermoplaste schmelzen beim Erwärmen auf und erstarren beim Abkühlen reversibel, während Duroplaste im Werkzeug chemisch vernetzen und danach nicht mehr aufschmelzbar sind.
Bei Thermoplasten reicht das Spektrum von Standardmaterialien wie Polypropylen (PP), Polyethylen (PE) und Polystyrol (PS) über technische Kunststoffe wie Polyamid (PA), Polyoxymethylen (POM) und Polycarbonat (PC) bis hin zu Hochleistungskunststoffen wie PEEK, PPS oder PSU. Für spezifische Funktionsanforderungen werden Grundmaterialien mit Füllstoffen kombiniert: Glasfasern erhöhen die Steifigkeit, Kohlefasern reduzieren das Gewicht bei gleichzeitig hoher Festigkeit, PTFE verbessert die Gleiteigenschaften, und Flammschutzmittel erfüllen Brandschutzanforderungen.
Duroplaste wie BMC (Bulk Moulding Compound) oder Phenolharze bieten hohe Temperaturbeständigkeit, mechanische Stabilität und elektrische Isolationseigenschaften, die sich mit Thermoplasten nicht erreichen lassen. Sie kommen deshalb bevorzugt in motornahen Anwendungen, als Ventilplatten oder in strahlungsabsorbierenden Bauteilen zum Einsatz.
Die Materialwahl beeinflusst nicht nur die Bauteileigenschaften, sondern auch Werkzeugauslegung, Prozessparameter und letztlich die Wirtschaftlichkeit. Ein erfahrener Verarbeiter wie GAUDLITZ verarbeitet über 500 Kunststoffe, was eine materialspezifisch optimierte Prozessführung für sehr unterschiedliche Anforderungsprofile ermöglicht.
Was sind typische Toleranzen und Präzisionsanforderungen beim Spritzgießen?
Im Spritzguss sind Toleranzen im Bereich von ±0,05 mm bis ±0,1 mm für technische Bauteile üblich. Bei hochpräzisen Anwendungen, etwa in der Medizintechnik oder Optik, lassen sich mit entsprechend ausgelegten Werkzeugen und stabilen Prozessen Toleranzen bis in den Mikrometerbereich erreichen.
Welche Toleranz tatsächlich erreichbar ist, hängt von mehreren Faktoren ab: dem Material und seiner Schwindung, der Werkzeugqualität und Oberflächengüte, der Prozesskonstanz über den gesamten Produktionszeitraum sowie der Bauteilgeometrie selbst. Dünnwandige Bereiche, lange Fließwege und Materialübergänge bei Mehrkomponentenbauteilen stellen dabei besondere Herausforderungen dar.
Für sicherheitskritische Anwendungen reicht die Einhaltung von Toleranzen allein nicht aus. Entscheidend ist die Prozessstabilität über Millionen von Schuss hinweg und die lückenlose Dokumentation jedes Fertigungsschritts. Ein hauseigenes Messzentrum, das eine vollständige Rückverfolgbarkeit sicherstellt, ist in regulierten Branchen deshalb kein optionales Extra, sondern eine Grundvoraussetzung.
Wann ist Spritzguss das richtige Fertigungsverfahren?
Spritzguss ist das wirtschaftlich sinnvolle Fertigungsverfahren, wenn Bauteile in mittleren bis hohen Stückzahlen benötigt werden, eine komplexe Geometrie aufweisen und reproduzierbare Eigenschaften über die gesamte Serie gefordert sind. Bei sehr kleinen Losgrößen oder häufig wechselnden Designs sind additive Verfahren oder spanende Bearbeitung oft flexibler.
Die Werkzeugkosten sind der wesentliche Einstiegspunkt: Ein Spritzgusswerkzeug erfordert eine substanzielle Vorabinvestition, die sich erst ab einer bestimmten Stückzahl amortisiert. Dafür sinken die Stückkosten mit steigender Auflage deutlich, da Zykluszeiten kurz und Materialausschuss gering sind.
Spritzguss ist besonders geeignet, wenn mehrere dieser Kriterien zutreffen:
- Komplexe Innengeometrien, Hinterschnitte oder integrierte Funktionselemente
- Hohe Anforderungen an Oberflächenqualität oder Maßhaltigkeit
- Materialkombinationen durch Insert- oder Mehrkomponentenfertigung
- Mittlere bis große Serienvolumina oder Dauerproduktion
- Notwendigkeit zur Metallsubstitution bei gleichzeitig geringem Gewicht
Für Prototypen und Kleinstserien bieten Mustermaschinen und vereinfachte Werkzeuge eine Möglichkeit, das Verfahren frühzeitig zu erproben und Prozessparameter zu validieren, bevor in Serienwerkzeuge investiert wird.
Welche besonderen Anforderungen gelten für Spritzguss in der Medizintechnik?
Spritzguss in der Medizintechnik unterliegt strengeren regulatorischen und prozessualen Anforderungen als in anderen Branchen. Reinraumfertigung, zertifizierte Qualitätsmanagementsysteme nach ISO 13485, vollständige Chargenrückverfolgbarkeit und validierte Prozesse sind keine optionalen Merkmale, sondern gesetzlich verankerte Voraussetzungen für den Einsatz von Kunststoffbauteilen in Medizinprodukten.
Reinraumklasse 8 nach ISO 14644 definiert den maximal zulässigen Partikelgehalt in der Fertigungsumgebung. Für Bauteile, die mit dem menschlichen Körper in Kontakt kommen oder in sterilen Umgebungen eingesetzt werden, ist die Einhaltung dieser Klasse zwingend. Kontaminationen durch Partikel, Mikroorganismen oder Schmierstoffrückstände können die Patientensicherheit gefährden.
Neben der Reinraumfähigkeit sind folgende Anforderungen für den Spritzguss in der Medizintechnik charakteristisch:
- Materialzulassung und Biokompatibilitätsnachweise nach ISO 10993
- Vollständige Dokumentation aller Prozessparameter und Chargen
- Validierung von Werkzeug, Maschine und Prozess (IQ, OQ, PQ)
- Änderungsmanagement mit regulatorischer Bewertung bei Prozess- oder Materialänderungen
- Qualifizierte Lieferkette mit Erstmusterprüfung und statistischer Prozesskontrolle
Sourcing Manager in der Medizintechnik sollten bei der Lieferantenauswahl nicht nur die Zertifizierungen prüfen, sondern auch die tatsächliche Reinraumkompetenz, die Tiefe der Prozessdokumentation und die Erfahrung mit regulierten Produkten bewerten. Eine IATF- oder ISO-Zertifizierung allein ersetzt keine nachgewiesene Projekterfahrung in der Medizintechnikfertigung.
Was kostet Spritzguss und welche Faktoren beeinflussen den Preis?
Die Kosten im Spritzguss setzen sich aus Werkzeugkosten, Stückkosten und gegebenenfalls Einrichtungs- und Prüfkosten zusammen. Werkzeugkosten für ein einfaches Einkavitätenwerkzeug beginnen im niedrigen fünfstelligen Bereich, können bei komplexen Mehrkavitätenwerkzeugen mit Heißkanal aber deutlich höher liegen. Die Stückkosten hingegen sind bei hohen Auflagen sehr gering.
Die wichtigsten Preistreiber im Einzelnen:
- Bauteilgeometrie: Komplexe Geometrien mit Schiebern, Kernen oder Hinterschnitten erfordern aufwendigere Werkzeuge.
- Material: Hochleistungskunststoffe wie PEEK oder glasfaserverstärkte Typen sind erheblich teurer als Standardmaterialien.
- Kavitätenzahl: Mehrfachwerkzeuge senken die Stückkosten, erhöhen aber die Werkzeugkosten.
- Toleranzanforderungen: Engere Toleranzen erfordern präzisere Werkzeuge, aufwendigere Messtechnik und höheren Prozessaufwand.
- Zertifizierungsanforderungen: Validierungen, Reinraumfertigung und regulatorische Dokumentation in der Medizintechnik erhöhen den Aufwand spürbar.
- Losgröße: Kleine Losgrößen verteuern das Stück, weil Rüstkosten auf weniger Teile verteilt werden.
Für eine belastbare Kostenkalkulation ist eine frühzeitige Einbindung des Fertigungspartners in die Konstruktionsphase sinnvoll. Design-for-Manufacturing-Anpassungen können Werkzeugkosten und Zykluszeiten erheblich reduzieren, ohne die Bauteilfunktion zu beeinträchtigen.
Wie GAUDLITZ Plastic Technologies beim Kunststoffspritzguss unterstützt
GAUDLITZ Plastic Technologies bietet Sourcing Managern in der Medizintechnik und anderen regulierten Branchen einen vollständigen Spritzguss-Service aus einer Hand, von der Konstruktionsberatung über den Werkzeugbau bis zur zertifizierten Serienfertigung. Das Unternehmen verarbeitet über 500 Kunststoffe auf rund 90 Thermoplast- und 6 Duroplastmaschinen mit Schließkräften von 150 bis 6.500 kN.
Konkret umfasst das Leistungsangebot:
- Reinraumfertigung nach ISO 14644 Klasse 8 für medizintechnische Bauteile
- Zertifizierungen nach ISO 13485, IATF 16949, ISO 9001 und ISO 14001
- Hauseigenes Messzentrum für hundertprozentige Rückverfolgbarkeit und Prozessvalidierung
- Mehrkomponenten- und Insert-Fertigung für funktionsintegrierte Hybridbauteile
- Flexible Losgrößen von der Kleinstserie bis zur Großserienproduktion
- Über 1.000 erfolgreich realisierte Medizintechnikprojekte als Grundlage für regulatorische Projekterfahrung
Wer einen Fertigungspartner sucht, der technische Beratung auf Augenhöhe mit nachgewiesener Reinraumkompetenz und lückenloser Qualitätsdokumentation verbindet, findet bei GAUDLITZ einen Partner, der die gesamte Wertschöpfungskette abbildet. Nehmen Sie Kontakt auf und besprechen Sie Ihr Projekt direkt mit den Spezialisten für Spritzguss in der Medizintechnik.
Ähnliche Artikel
- Technische Sauberkeit in der Medizintechnik: Anforderungen an Kunststoffbauteile
- Welche Vorteile bietet Kunststofffertigung „Made in Germany" für Medizinprodukte?
- Was gehört zur Baugruppenfertigung in der Medizintechnik?
- Welche Anforderungen stellt die Serienfertigung von Kunststoffteilen in der Medizintechnik?
- Welche Angaben braucht ein Hersteller für die Fertigung nach Zeichnung?
