
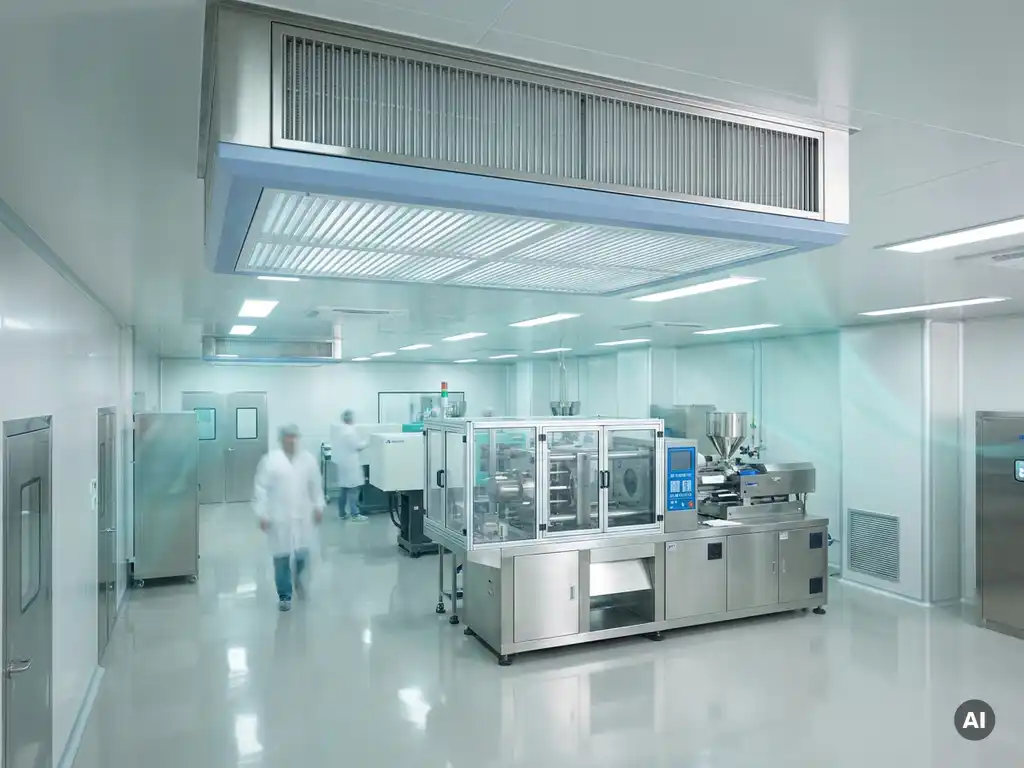
Wer Kunststoffteile im Reinraum spritzgießt, steht vor einer zentralen Herausforderung: Die Luft muss dauerhaft sauber genug sein, um Partikelverunreinigungen an sensiblen Bauteilen zu verhindern, und gleichzeitig muss das gesamte System zuverlässig, prüfbar und normkonform betrieben werden. Gerade in der Medizintechnik, wo Toleranzen im Mikrometerbereich und strenge regulatorische Anforderungen zusammentreffen, entscheidet die Qualität der Luftfiltration direkt über die Bauteilqualität.
Diese Anleitung führt Sie Schritt für Schritt durch den Aufbau und Betrieb eines funktionierenden Luftfiltrationssystems für die Reinraumfertigung von Kunststoffteilen nach ISO 14644. Sie erfahren, welche Voraussetzungen erfüllt sein müssen, wie Sie Filter auswählen und anordnen, den Luftstrom korrekt führen, das System überwachen, Wartungszyklen planen und nach Änderungen requalifizieren.
Voraussetzungen für die Reinraum-Luftfiltration im Überblick
Bevor Sie mit der Planung des Luftfiltrationssystems beginnen, müssen Sie die Anforderungen Ihrer Reinraumklasse genau kennen. Die ISO 14644-1 definiert Reinraumklassen anhand der maximalen Partikelkonzentration pro Kubikmeter Luft. Für den Kunststoffspritzguss in der Medizintechnik ist häufig ISO-Klasse 7 oder 8 gefordert, was konkrete Grenzwerte für Partikel ab 0,5 µm vorschreibt.
Stellen Sie vor Projektbeginn sicher, dass folgende Grundlagen geklärt sind:
- Festgelegte Reinraumklasse nach ISO 14644-1 (z. B. Klasse 7 oder 8)
- Raumlayout mit definierten Schleusen, Materialdurchgängen und Maschinenaufstellflächen
- Erwartete interne Partikelquellen (Maschinen, Personal, Materialien)
- Anforderungen aus anwendbaren Normen wie ISO 13485 für Medizinprodukte
- Klimatische Randbedingungen wie Temperatur- und Feuchtigkeitsvorgaben
- Verfügbare Deckenhöhe und Kanalführungsmöglichkeiten
Sind diese Parameter dokumentiert, bilden sie die verbindliche Grundlage für alle nachfolgenden Planungsentscheidungen. Ohne vollständige Anforderungsklärung riskieren Sie eine Auslegung, die später kostspielige Nachbesserungen erfordert.
Filterstufen korrekt auswählen und anordnen
Wählen Sie das Filtersystem grundsätzlich mehrstufig aus, denn jede Stufe übernimmt eine spezifische Aufgabe. Ein einstufiges System kann die geforderte Reinraumqualität für den Reinraum-Kunststoffspritzguss nicht zuverlässig erreichen und schützt teure Endfilter nicht vor vorzeitiger Verschmutzung.
- Vorfilter (Grobfilter, ISO ePM10 oder ePM2,5): Installieren Sie diese Stufe direkt am Außenlufteinlass. Sie hält grobe Partikel, Insekten und Staub zurück und verlängert die Standzeit der nachfolgenden Stufen erheblich.
- Zwischenfilter (Feinfilter, ISO ePM1): Platzieren Sie diesen Filter im zentralen Lüftungsgerät. Er scheidet feinere Partikel und einen Großteil biologischer Kontaminanten ab, bevor die Luft in den Reinraumbereich gelangt.
- Endfilter (HEPA H14 oder ULPA U15): Montieren Sie diese Filterstufe in der Reinraumdecke, möglichst in laminaren Strömungsfeldern direkt über kritischen Prozesszonen. HEPA H14 erreicht einen Abscheidegrad von mindestens 99,995 % für Partikel der maßgeblichen Prüfpartikelgröße.
Prüfen Sie nach der Auswahl, ob die Filtergehäuse und Dichtungen leckagefrei sind. Eine Leckageprüfung nach EN 1822 an jedem eingebauten HEPA-Filter ist Pflicht, bevor der Reinraum in Betrieb geht. Nur ein dichtes System liefert die rechnerisch erwartete Partikelabscheidung auch in der Praxis.
Luftstromführung und Überdruckkonzept einrichten
Richten Sie den Luftstrom so ein, dass saubere Luft von der kritischsten Zone zur weniger kritischen Zone strömt. Für die Reinluftversorgung beim Spritzguss bedeutet das in der Regel: Die höchste Reinraumklasse erhält den größten Zuluftvolumenstrom und den höchsten Überdruck gegenüber angrenzenden Bereichen.
- Berechnen Sie den erforderlichen Luftwechsel anhand der Raumgröße, der internen Partikelquellen und der Reinraumklasse. Für ISO 7 sind typischerweise 60 bis 150 Luftwechsel pro Stunde notwendig.
- Legen Sie ein Überdruckstufenkonzept fest: Der Reinraum steht unter positivem Druck gegenüber dem Vorraum, der Vorraum gegenüber dem Korridor. Empfohlene Druckdifferenzen liegen zwischen 10 und 20 Pa je Stufe.
- Positionieren Sie Zuluftauslässe (Decke) und Abluftöffnungen (Boden oder untere Wandbereiche) so, dass keine Kurzschlussströmungen entstehen, die Partikel aus dem Abluftbereich zurück in die Arbeitszone tragen.
- Vermeiden Sie turbulente Strömungen im Bereich der Spritzgussmaschinen durch gezielte Umlenkbleche oder laminare Strömungsfelder (Laminar-Flow-Module) über den Werkzeugöffnungen.
Visualisieren Sie nach der Installation den Luftstrom mit Rauchversuchen oder Strömungssimulationen. Stellen Sie sicher, dass kein Bereich im Reinraum als Totzone identifiziert wird, in der sich Partikel anreichern können, ohne abtransportiert zu werden.
Partikelmonitoring und Druckdifferenz kontinuierlich überwachen
Überwachen Sie Partikelkonzentration und Druckdifferenzen nicht nur bei der Erstqualifizierung, sondern dauerhaft im Betrieb. Nur so erkennen Sie Abweichungen frühzeitig, bevor sie die Bauteilqualität beeinflussen.
- Installieren Sie stationäre Partikelzähler an definierten Messpunkten gemäß ISO 14644-2. Die Messstellenanzahl hängt von der Raumfläche ab; ISO 14644-1 Anhang B gibt die Mindestanzahl vor.
- Konfigurieren Sie Alarmgrenzen im Gebäudeleitsystem: eine Warngrenze bei etwa 80 % des zulässigen Grenzwerts und eine Aktionsgrenze beim tatsächlichen Grenzwert der jeweiligen ISO-Klasse.
- Überwachen Sie Druckdifferenzen zwischen allen Reinraumstufen mit kalibrierten Differenzdrucksensoren. Verbinden Sie diese mit dem Gebäudeleitsystem, damit Druckabfälle sofort gemeldet werden.
- Dokumentieren Sie alle Messwerte lückenlos und mit Zeitstempel, um die vollständige Rückverfolgbarkeit sicherzustellen.
Reagieren Sie auf jeden Alarm mit einem definierten Eskalationsprozess: Sofortmaßnahme, Ursachenanalyse, Korrekturmaßnahme und Dokumentation. Ein hauseigenes Messzentrum kann dabei helfen, Messdaten systematisch auszuwerten und Trends frühzeitig zu erkennen.
Filterwartung und Austauschzyklen planen
Planen Sie Filterwartung und -austausch proaktiv, nicht reaktiv. Ein Filter, der seinen Differenzdruckgrenzwert überschreitet, beeinträchtigt den Volumenstrom und damit die gesamte Partikelkontrolle im Reinraum.
- Legen Sie für jede Filterstufe einen maximalen Differenzdruckwert fest, bei dessen Erreichen der Filter ausgetauscht wird. Typische Richtwerte: Vorfilter bei 150 bis 200 Pa, Zwischenfilter bei 200 bis 250 Pa, HEPA bei 400 bis 600 Pa (herstellerabhängig prüfen).
- Ergänzen Sie druckbasierte Austauschkriterien durch zeitbasierte Intervalle als Sicherheitsnetz, da Drucksensoren ausfallen können. Vorfilter werden häufig vierteljährlich, Zwischenfilter halbjährlich und HEPA-Filter ein- bis dreijährlich gewechselt.
- Führen Sie Filterwechsel ausschließlich durch geschultes Personal in geeigneter Schutzausrüstung durch. Verpacken Sie Altfilter unmittelbar nach der Entnahme, um Partikelfreisetzung zu vermeiden.
- Dokumentieren Sie jeden Filterwechsel mit Datum, Filtertyp, Chargennummer und ausführender Person.
Überprüfen Sie nach jedem HEPA-Austausch die Leckagefreiheit des neu eingebauten Filters vor der Wiederinbetriebnahme. Dieser Schritt ist keine Option, sondern Voraussetzung für die Aufrechterhaltung der Reinraumklassifizierung.
Requalifizierung nach Änderungen am Luftfiltrationssystem
Jede Änderung am Luftfiltrationssystem, an der Raumgeometrie oder an der Maschinenaufstellung kann die Strömungsverhältnisse und damit die Partikelkontrolle beeinflussen. Eine Requalifizierung stellt sicher, dass der Reinraum nach der Änderung weiterhin die geforderte Klasse erfüllt.
- Definieren Sie im Qualitätsmanagementsystem, welche Arten von Änderungen eine vollständige oder partielle Requalifizierung auslösen. Typische Auslöser sind: HEPA-Filterwechsel, Umbau der Lüftungsanlage, Verlagerung von Maschinen, Baumaßnahmen im Reinraum oder angrenzend daran.
- Führen Sie nach der Änderung mindestens die in ISO 14644-2 geforderten Prüfungen durch: Partikelzählung, Luftwechselrate, Druckdifferenz und Leckagetest der HEPA-Filter.
- Dokumentieren Sie Ergebnisse und vergleichen Sie sie mit den Ausgangswerten der letzten vollständigen Qualifizierung. Weichen Werte signifikant ab, leiten Sie eine Ursachenanalyse und Korrekturmaßnahmen ein.
- Geben Sie den Reinraum erst nach erfolgreicher Requalifizierung und Freigabe durch autorisiertes Personal wieder für die Produktion frei.
Halten Sie alle Requalifizierungsberichte revisionssicher im Qualitätsmanagementsystem ab. Bei Audits nach ISO 13485 oder IATF 16949 sind diese Nachweise ein zentrales Prüfkriterium. Mit einer lückenlosen Dokumentationshistorie können Sie Auditoren jederzeit belegen, dass Ihr Luftfiltersystem im Reinraum dauerhaft normkonform betrieben wird.
Wie GAUDLITZ die Reinraum-Luftfiltration für Kunststoffspritzguss umsetzt
GAUDLITZ Plastic Technologies betreibt am Standort Coburg zertifizierte Reinraumfertigung nach ISO 13485 und in ISO-Klasse 8, in der hochpräzise Kunststoffbauteile für die Medizintechnik und weitere anspruchsvolle Branchen produziert werden. Das Unternehmen vereint alle relevanten Kompetenzen in-house, die für eine normkonforme Luftfiltration im Reinraum notwendig sind:
- Ganzheitliche Reinraumplanung und -qualifizierung nach ISO 14644
- Kontinuierliches Partikelmonitoring und dokumentierte Druckdifferenzüberwachung
- Strukturierte Filterwartungs- und Austauschprogramme mit lückenloser Rückverfolgbarkeit
- Hauseigene Messtechnik für Requalifizierungen nach Systemänderungen
- Zertifiziertes Qualitätsmanagementsystem nach ISO 13485, ISO 9001 und IATF 16949
Ob Prototyp oder Großserie: Wenn Sie hochpräzise Kunststoffbauteile für die Medizintechnik oder für andere regulierte Anwendungen benötigen, die unter kontrollierten Reinraumbedingungen gefertigt werden, ist GAUDLITZ Ihr erfahrener Partner. Nehmen Sie Kontakt auf und besprechen Sie Ihre Anforderungen direkt mit unseren Experten für Kunststoffverarbeitung im Reinraum.
Ähnliche Artikel
- Wozu dienen Personal- und Materialschleusen in der Reinraumfertigung?
- Wie wählt man ein Stuhlprobenentnahmesystem für bestehende Laborabläufe aus?
- Kunststoffteile in der Medizintechnik: Anforderungen, Normen und worauf es wirklich ankommt
- Welche Rolle spielt der Fertigungsstandort bei der Auswahl eines Kunststoffspritzguss-Herstellers?
- Was versteht man unter Auftragsfertigung von Kunststoffteilen?
