
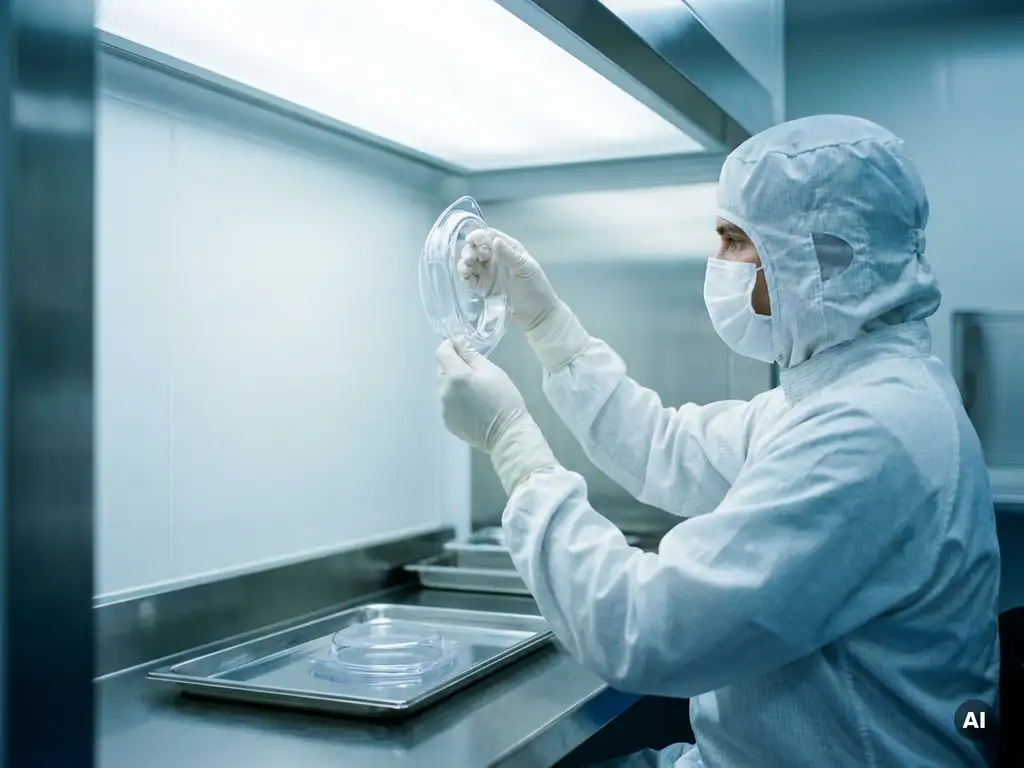
Hochpräzise Kunststoffbauteile für die Medizintechnik oder Automobilindustrie müssen zwei völlig unterschiedliche Qualitätsanforderungen gleichzeitig erfüllen: Die Fertigungsumgebung muss sauber sein, und das fertige Bauteil muss sauber sein. Beides klingt ähnlich, folgt aber unterschiedlichen Normen, Messverfahren und Maßnahmen. Wer diese beiden Parameter verwechselt oder gleichsetzt, riskiert Produktionsfehler, Reklamationen und im schlimmsten Fall den Verlust einer Zertifizierung.
Diese Anleitung zeigt Schritt für Schritt, wie Sie Reinraum-Luftreinheit und Bauteilsauberkeit klar voneinander abgrenzen, gezielt messen und systematisch sicherstellen. Das Ergebnis: ein reproduzierbarer Fertigungsprozess, der beiden Anforderungen gerecht wird.
Reinraum-Luftreinheit und Bauteilsauberkeit klar abgrenzen
Definieren Sie zunächst die beiden Begriffe präzise, bevor Sie in die Prozessgestaltung einsteigen. Ohne klare Abgrenzung werden Anforderungen vermischt, Verantwortlichkeiten unklar und Messungen falsch interpretiert.
Reinraum-Luftreinheit beschreibt die Konzentration luftgetragener Partikel in der Fertigungsumgebung. Die relevante Norm ist ISO 14644-1, die Reinraumklassen von ISO 1 (reinste Umgebung) bis ISO 9 (normale Raumluft) definiert. Gemessen wird die Anzahl der Partikel pro Kubikmeter Luft in definierten Partikelgrößen. Klasse ISO 8 ist in der Medizintechnik-Kunststofffertigung weit verbreitet und erlaubt maximal 3.520.000 Partikel (ab 0,5 µm) pro Kubikmeter.
Bauteilsauberkeit hingegen beschreibt den Zustand der Bauteiloberfläche und des Bauteilinneren nach der Fertigung. Hier geht es um Partikel, Filme und Fasern, die am oder im Bauteil haften. Die relevante Norm ist ISO 16232 (Fahrzeugindustrie) beziehungsweise VDA 19 sowie bauteilspezifische Sauberkeitsklassen, die häufig direkt in der Kundenzeichnung festgelegt werden. Ein Bauteil kann in einem ISO-8-Reinraum gefertigt werden und trotzdem die geforderte Bauteilsauberkeit verfehlen, wenn Prozessparameter, Werkzeuge oder Handhabung nicht stimmen.
- Notieren Sie für jedes Bauteil die geforderte Reinraumklasse nach ISO 14644 sowie die spezifische Sauberkeitsklasse aus der Zeichnung oder Spezifikation.
- Legen Sie fest, wer im Unternehmen für Luftreinheit (typisch: Facility Management, Qualitätssicherung) und wer für Bauteilsauberkeit (typisch: Prozessverantwortliche, Qualitätssicherung) zuständig ist.
- Dokumentieren Sie beide Anforderungen separat in Ihrem Qualitätsmanagementsystem.
Nach diesem Schritt haben Sie zwei klar getrennte Anforderungsprofile, die als Grundlage für alle weiteren Schritte dienen. Verwechslungen in der späteren Kommunikation mit Kunden oder Lieferanten werden so vermieden.
Anforderungen an Luftreinheit und Bauteilsauberkeit ermitteln
Ermitteln Sie die konkreten Grenzwerte für Ihr Produkt und Ihre Branche. Allgemeine Richtwerte reichen nicht aus, wenn Kunden oder Zulassungsbehörden spezifische Nachweise fordern.
Für die Luftreinheit sind folgende Eingangsquellen relevant: Kundenspezifikation, regulatorische Anforderungen (z. B. ISO 13485 für Kunststoff in der Medizintechnik), Produkthaftungsüberlegungen sowie interne Fertigungsstandards. Für die Bauteilsauberkeit kommen hinzu: Zeichnungsangaben, Lastenheft des OEM oder Tier-1-Kunden sowie branchenspezifische Normen wie VDA 19 oder ISO 16232.
- Sichten Sie alle relevanten Kunden- und Normdokumente und extrahieren Sie die Grenzwerte für Partikelgröße, Partikelanzahl und zulässige Filmverunreinigungen.
- Prüfen Sie, ob die Anforderungen an die Luftreinheit mit der tatsächlichen Bauteilsauberkeit korrelieren müssen oder ob beide unabhängig voneinander spezifiziert sind.
- Legen Sie interne Warngrenzen fest, die unterhalb der Kundengrenzen liegen, um Reaktionszeit bei Abweichungen zu gewinnen.
- Holen Sie bei Unklarheiten frühzeitig eine schriftliche Klärung beim Kunden ein, besonders bei sicherheitskritischen Bauteilen in der Medizintechnik.
Mit vollständig ermittelten Anforderungen sind Sie in der Lage, Ihren Fertigungsprozess gezielt auszurichten, anstatt auf Erfahrungswerte zu vertrauen.
Fertigungsprozesse auf beide Parameter ausrichten
Richten Sie Ihren Fertigungsprozess so aus, dass Luftreinheit und Bauteilsauberkeit gleichzeitig und systematisch erreicht werden. Beide Parameter beeinflussen sich gegenseitig, müssen aber durch unterschiedliche Maßnahmen gesteuert werden.
Maßnahmen zur Luftreinheit
Steuern Sie die Luftreinheit über bauliche und betriebliche Maßnahmen im Reinraum. Dazu gehören HEPA-Filteranlagen, Über- oder Unterdruck je nach Kontaminationsrisiko, Schleusensysteme, Bekleidungsvorschriften und Reinigungsintervalle. Legen Sie fest, welche Tätigkeiten im Reinraum stattfinden dürfen und welche ausgelagert werden müssen.
Maßnahmen zur Bauteilsauberkeit
Steuern Sie die Bauteilsauberkeit direkt am Prozess und am Bauteil. Typische Stellschrauben sind:
- Werkzeugoberflächen und deren Reinigung vor der Produktion
- Auswahl und Qualität der eingesetzten Kunststoffgranulate
- Handhabung und Verpackung der Bauteile nach der Entnahme
- Nachbearbeitungsschritte wie Entgraten, Reinigen oder Verpacken im Reinraum
- Personalhygiene und Handschuhpflicht bei direktem Bauteilkontakt
Verankern Sie alle Maßnahmen in Arbeitsanweisungen und stellen Sie sicher, dass neue Mitarbeiter, die im Reinraum Kunststoffbauteile fertigen, vor dem ersten Einsatz geschult werden. Prüfen Sie außerdem, ob Prozessänderungen (z. B. neues Werkzeug, neuer Lieferant) eine erneute Sauberkeitsvalidierung erfordern.
Mit ausgerichteten Prozessen sind die Voraussetzungen für eine zuverlässige Messung beider Parameter geschaffen.
Luftreinheit und Bauteilsauberkeit messtechnisch prüfen
Prüfen Sie beide Parameter regelmäßig und mit geeigneten Methoden. Nur durch systematische Messung lassen sich Trends erkennen, bevor Grenzwerte überschritten werden.
Messung der Luftreinheit
Verwenden Sie Partikelzähler nach ISO 14644-2, um die Luftqualität im Reinraum zu überwachen. Legen Sie feste Messpunkte, Messintervalle und Grenzwerte fest. Dokumentieren Sie alle Messergebnisse lückenlos, da sie bei Audits nach ISO 13485 oder IATF 16949 vorgelegt werden müssen.
- Bestimmen Sie die Anzahl der Messpunkte gemäß ISO 14644-1, Anhang B, abhängig von der Reinraumfläche.
- Führen Sie Messungen sowohl im Ruhezustand als auch im Betrieb durch, da der Unterschied erheblich sein kann.
- Wiederholen Sie die Qualifizierungsmessung mindestens halbjährlich oder nach baulichen Veränderungen.
Messung der Bauteilsauberkeit
Für die Bauteilsauberkeit kommen Extraktionsverfahren zum Einsatz: Das Bauteil wird mit einem definierten Lösungsmittel gespült, der Extrakt gefiltert und die Partikel auf dem Filter gravimetrisch und mikroskopisch ausgewertet. Ergänzend können Rasterelektronenmikroskopie oder energiedispersive Röntgenspektroskopie (EDX) eingesetzt werden, um Partikelherkunft und Zusammensetzung zu bestimmen. Professionelle Messtechnik im Reinraum ist dabei ein entscheidender Faktor für verlässliche Ergebnisse.
Nach jeder Messung sollten Sie die Ergebnisse sofort mit den festgelegten Warn- und Grenzwerten vergleichen. Liegen Werte im Warnbereich, leiten Sie noch vor einer Grenzwertüberschreitung Gegenmaßnahmen ein.
Abweichungen erkennen und gezielt beheben
Selbst in gut kontrollierten Prozessen treten Abweichungen auf. Entscheidend ist, wie schnell und strukturiert Sie reagieren. Ein ungeplanter Anstieg der Partikelkontamination in der Luft oder am Bauteil muss systematisch analysiert werden, nicht nur symptomatisch behoben.
Gehen Sie bei einer festgestellten Abweichung in folgender Reihenfolge vor:
- Abweichung isolieren: Stoppen Sie betroffene Chargen und sichern Sie Proben für die weitere Analyse.
- Ursache ermitteln: Prüfen Sie anhand eines strukturierten Ursache-Wirkungs-Diagramms (z. B. Ishikawa), ob die Ursache in der Umgebung (Luftreinheit) oder im Prozess (Bauteilsauberkeit) liegt.
- Sofortmaßnahme einleiten: Reinigen Sie Werkzeuge, ersetzen Sie Filterelemente, verschärfen Sie Schleusenprozeduren oder tauschen Sie Materialchargen aus, je nach identifizierter Ursache.
- Wirksamkeit prüfen: Führen Sie nach der Maßnahme eine erneute Messung durch und vergleichen Sie das Ergebnis mit dem Ausgangswert.
- Korrekturmaßnahme dokumentieren: Halten Sie Ursache, Maßnahme und Ergebnis im Qualitätsmanagementsystem fest und leiten Sie daraus eine dauerhafte Prozessverbesserung ab.
Ein häufiger Fehler ist, Abweichungen bei der Luftreinheit mit Reinigungsmaßnahmen am Bauteil zu begegnen oder umgekehrt. Die Ursachenanalyse muss immer zwischen den beiden Parametern unterscheiden, da die Maßnahmen sonst ins Leere laufen. Mit einer konsequent geführten Abweichungshistorie erkennen Sie außerdem wiederkehrende Muster und können Ihre Prozesse proaktiv optimieren.
Wie GAUDLITZ bei Reinraum-Luftreinheit und Bauteilsauberkeit unterstützt
Für Unternehmen, die hochpräzise Kunststoffbauteile unter strengen Reinheitsbedingungen fertigen lassen möchten, bietet GAUDLITZ Plastic Technologies eine vollständig integrierte Lösung entlang der gesamten Wertschöpfungskette. Als Full-Service-Partner übernimmt GAUDLITZ nicht nur die Fertigung, sondern stellt sicher, dass Luftreinheit und Bauteilsauberkeit von Anfang an in den Prozess eingebaut sind:
- Reinraumfertigung nach ISO 13485 und Klasse 8: Produktion hochpräziser Kunststoffbauteile für die Medizintechnik in zertifizierten Reinraumumgebungen mit lückenloser Dokumentation der Luftqualität.
- Hauseigenes Messzentrum: Vollständige Rückverfolgbarkeit durch interne Bauteilsauberkeitsanalysen und Partikelzählung, ohne externe Labore und damit ohne Zeitverlust.
- Prozessintegration von Anfang an: Reinheitsanforderungen werden bereits in der Konstruktions- und Werkzeugbauphase berücksichtigt, nicht erst in der Serienproduktion.
- Zertifiziertes Managementsystem: IATF 16949, ISO 9001, ISO 13485 und ISO 14001 als Grundlage für reproduzierbare Qualität und Auditfähigkeit.
- Erfahrung mit über 500 Kunststoffen: Materialauswahl und Prozessparameter werden auf die spezifischen Sauberkeitsanforderungen abgestimmt.
Wenn Sie sicherstellen möchten, dass Ihre Bauteile sowohl die Anforderungen an die Reinraum-Luftreinheit als auch an die Bauteilsauberkeit zuverlässig erfüllen, sprechen Sie mit den Experten von GAUDLITZ. Schildern Sie Ihr Bauteil und Ihre Anforderungen, und erhalten Sie eine konkrete Einschätzung, welche Fertigungs- und Prüfstrategie für Ihr Projekt geeignet ist.
Related Articles
- Warum ist das Verhältnis von Probenmenge und Pufferlösung bei Stuhltests wichtig?
- Welche Rolle spielt der Fertigungsstandort bei der Auswahl eines Kunststoffspritzguss-Herstellers?
- Was unterscheidet einen Kunststoffhersteller für Medizintechnik von einem Standard-Spritzgießer?
- Was umfasst eine Komplettlösung aus Kunststoffbauteilen?
- Welche Angaben braucht ein Hersteller für die Fertigung nach Zeichnung?
